Mold startup is a critical phase where thermocouple readings must be interpreted carefully to avoid damaging the mold or producing defective parts. During the initial heating, the thermocouple reading is the primary indicator of the system's status. The first thing to observe is the rate of temperature rise. A healthy system heats at a consistent rate (e.g., 5-10°C per minute) up to the setpoint. If a zone heats significantly slower than others, it may indicate a heater failure, a thermocouple with poor contact, or a cooling line that is cooling the zone. If a zone heats much faster, it could be a heater shorted to ground or a thermocouple that is loose (measuring air temperature). The second thing to observe is the temperature "plateau." As the hot runner reaches the setpoint, the temperature should stabilize with minimal oscillation. If the temperature overshoots the setpoint by more than 5-10°C before settling, the PID parameters may be too aggressive. This overshoot can degrade heat-sensitive resins. The third thing to observe is the correlation between zones. If the hot runner has multiple zones, they should reach the setpoint within a reasonable time of each other (e.g., within 5 minutes). If a zone is consistently behind, it may have a lower heater power or be affected by a cooling line. The fourth thing to observe is the power percentage of each zone. At the setpoint, the power should be relatively low (e.g., 20-40%). If a zone requires >60 % výkonu k udržení nastavené hodnoty, znamená to tepelný problém-ztráta tepla do formovací desky nebo vadný ohřívač. Pátá věc, kterou je třeba pozorovat, je jakékoli neobvyklé chování: náhlé poklesy teploty (indikující uvolněné spojení), hluk (EMI) nebo „zaseknutý“ údaj (termočlánek může být otevřený). Šestým krokem je provedení „nárazového testu“. Jakmile je systém stabilní, změňte schválně nastavenou hodnotu o 5 stupňů a sledujte odezvu. Teplota by měla plynule stoupat nebo klesat a ustálit se na nové nastavené hodnotě během několika minut. Pokud je odezva pomalá nebo osciluje, termočlánek může být pomalý nebo je třeba upravit ladění PID. Sedmým krokem je kontrola kalibrace. Před zahájením výroby ověřte teplotu hrotu trysky pomocí pyrometru, abyste se ujistili, že odpovídá údajům z regulátoru. Pečlivým vyhodnocením hodnot termočlánků během spouštění mohou operátoři včas zachytit potenciální problémy, zabránit degradaci materiálu a zajistit, že horký vtok je připraven na stabilní výrobu. Kontrolní seznam pro spuštění založený na těchto pozorováních je cenným nástrojem pro zajištění konzistence a spolehlivosti.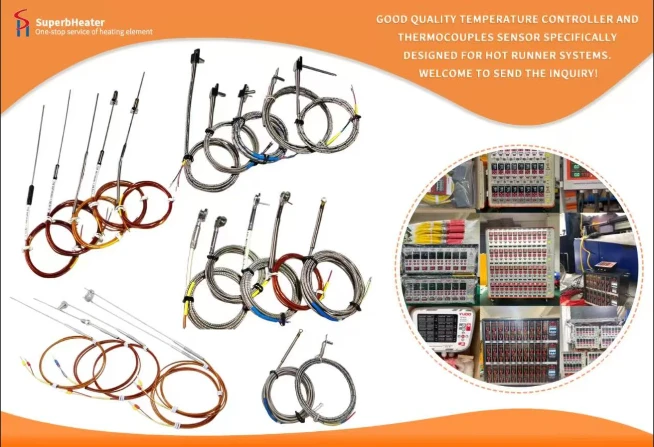

 Čeština
- Čeština
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Ελληνικά
- 한국어
- Việt Nam
- Català
- עברית
- íslenska
- suomi
- Eesti
- dansk
- Polski
- فارسی
- हिंदी
- magyar
- Indonesia
- اردو
- Svenska
- bosanski
- Български
- Kreyòl Ayisyen
- slovenščina
- Türkçe
- hrvatski
- українська
- Nederlands
- Melayu
- Latviešu
- عربي
- ไทย
- Bai Miaowen
- Malti
- বাংলা
- Lietuvių
- Norsk
- România limbi
- Srbija jezik (latinica)
- O'zbek
- Cymraeg
- Gaeilgenah Éireann
- slovenčina


